
1,粘合、刮痕:由于材料與凸模或凹模摩擦而在制件或者模具表面出現的不良;
2,毛刺:主要發生于剪切模和落料模,刃口之間的間隙或大或小時會產毛刺;
3,線偏移:制件成形時,首先與模具接觸的部位被擠壓并形成了一條線;
4,凸凹:開卷線有異物(鐵屑、膠皮、灰塵)混入引起凸凹;
5,曲折:由于應力不均勻、拉延筋匹配不良或者壓機滑塊控制不良等造成制件r角部位或者壓花部位發生曲折、應變;
6,皺紋:由于壓機滑塊調整不良、壓機精度低、氣墊壓力調整不合適、沖頭或者r部位大等原因引起邊緣或r部位皺紋。
7.其他具體問題:在日常生產中,會遇到沖孔尺寸偏大或偏小(有可能**出規格要求)以及與凸模尺寸相差較大的情形,除考慮成形凸、凹模的設計尺寸、加工精度及沖裁間隙等因素外,還應從以下幾個方面考慮去解決。
⑴.沖切刃口磨損時,材料所受拉應力增大,沖壓件產生翻料、扭曲的趨向加大。產生翻料時,沖孔尺寸會趨小。
⑵.對材料的強壓,使材料產生塑性變形,會導致沖孔尺寸趨大。而減輕強壓時,沖孔尺寸會趨小。
⑶.凸模刃口端部形狀。如端部修出斜面或弧形,由于沖裁力減緩,沖件不易產生翻料、扭曲,因此,沖孔尺寸會趨大。而凸模端部為平面(無斜面或弧形)時,沖孔尺寸相對會趨小。
8.抑制沖壓件產生翻料、扭曲的方法
⑴.合理的模具設計。在級進模中,下料順序的安排有可能影響到沖壓件成形的精度。針對沖壓件細小部位的下料,一般先安排較大面積之沖切下料,再安排較小面積的沖切下料,以減輕沖裁力對沖壓件成形的影響。
⑵.壓住材料。克服傳統的模具設計結構,在卸料板上開出容料間隙(即模具閉合時,而材料又可被壓緊。關鍵成形部位,卸料板一定做成鑲塊式結構,以方便解決長時間沖壓所導致卸料板壓料部位產生的磨(壓)損,而無法壓緊材料。
⑶.增設強壓功能。即對卸料鑲塊壓料部加厚尺寸(正常的卸料鑲塊厚H+0.03mm),以增加對凹模側材料的壓力,從而抑制沖切時沖壓件產生翻料、扭曲變形。
⑷.凸模刃口端部修出斜面或弧形。這是減緩沖裁力的有效方法。減緩沖裁力,即可減輕對凹模側材料的拉伸力,從而達到抑制沖壓件產生翻料、扭曲的效果。
⑸.日常模具生產中,應注意維護沖切凸、凹模刃口的鋒利度。當沖切刃口磨損時,材料所受拉應力將增大,從而沖壓件產生翻料、扭曲的趨向加大。
⑹.沖裁間隙不合理或間隙不均也是產生沖壓件翻料、扭曲的原因,需加以克服。
精密沖壓加工及類別
精密沖壓件加工:具有薄、勻、輕、強的特點沖壓可制出其他方法難于制造的帶有加強筋、肋、起伏或者是翻邊的沖壓件工件,以來提高其剛性。
由于采用精密模具、工件精度可以達到0.01mm 等級,并且重復精度高、規格一致,可以沖壓出孔窩、凸臺等。
精密沖壓件沖壓主要是按工藝分類的,可以分為分離工序和成形工序兩大類。
分離工序也可以稱沖裁,其目的是使沖壓件沿一定輪廓線從板料上分離、同時**分離斷面的質量要求。
精密沖壓件沖壓是高效的生產方法,采用多工位級進模、可以在一臺壓力機上完成多道沖壓工序,實現由帶料開卷、矯平、沖裁到成形、精整的全自動生產。
生產效率高、勞動條件好、生產成本低、一般每分鐘可以生產數千件。
成形工序的目的是使板料在不破坯的條件下發生塑性變形,制成所需形狀和尺寸的工件。
在實際生產中常常是多種工序綜合應用于一個工件。沖裁、彎曲、剪切、拉深、脹形、旋壓、矯正是幾種主要的沖壓工藝.

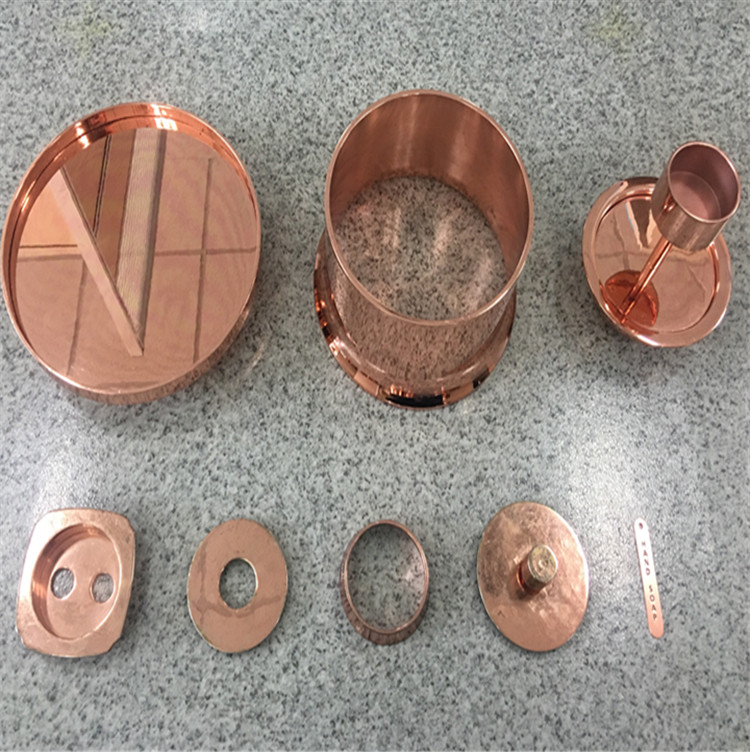
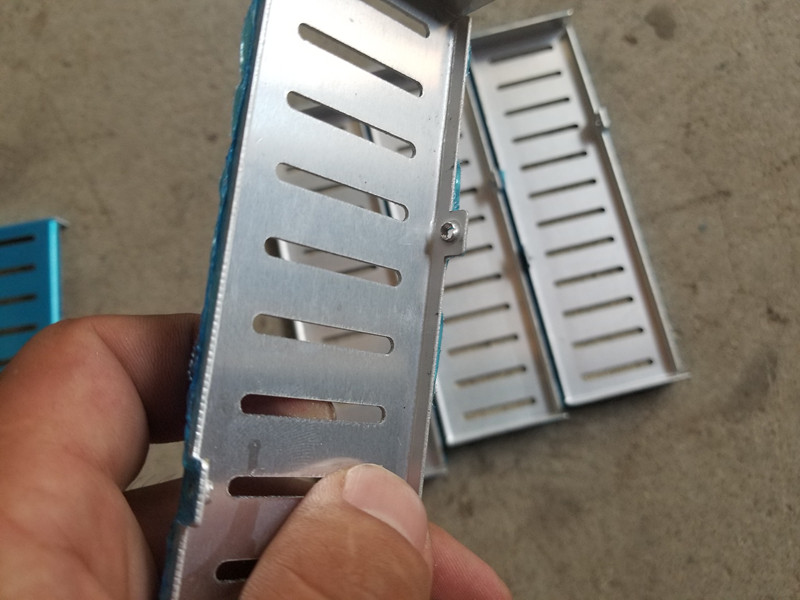
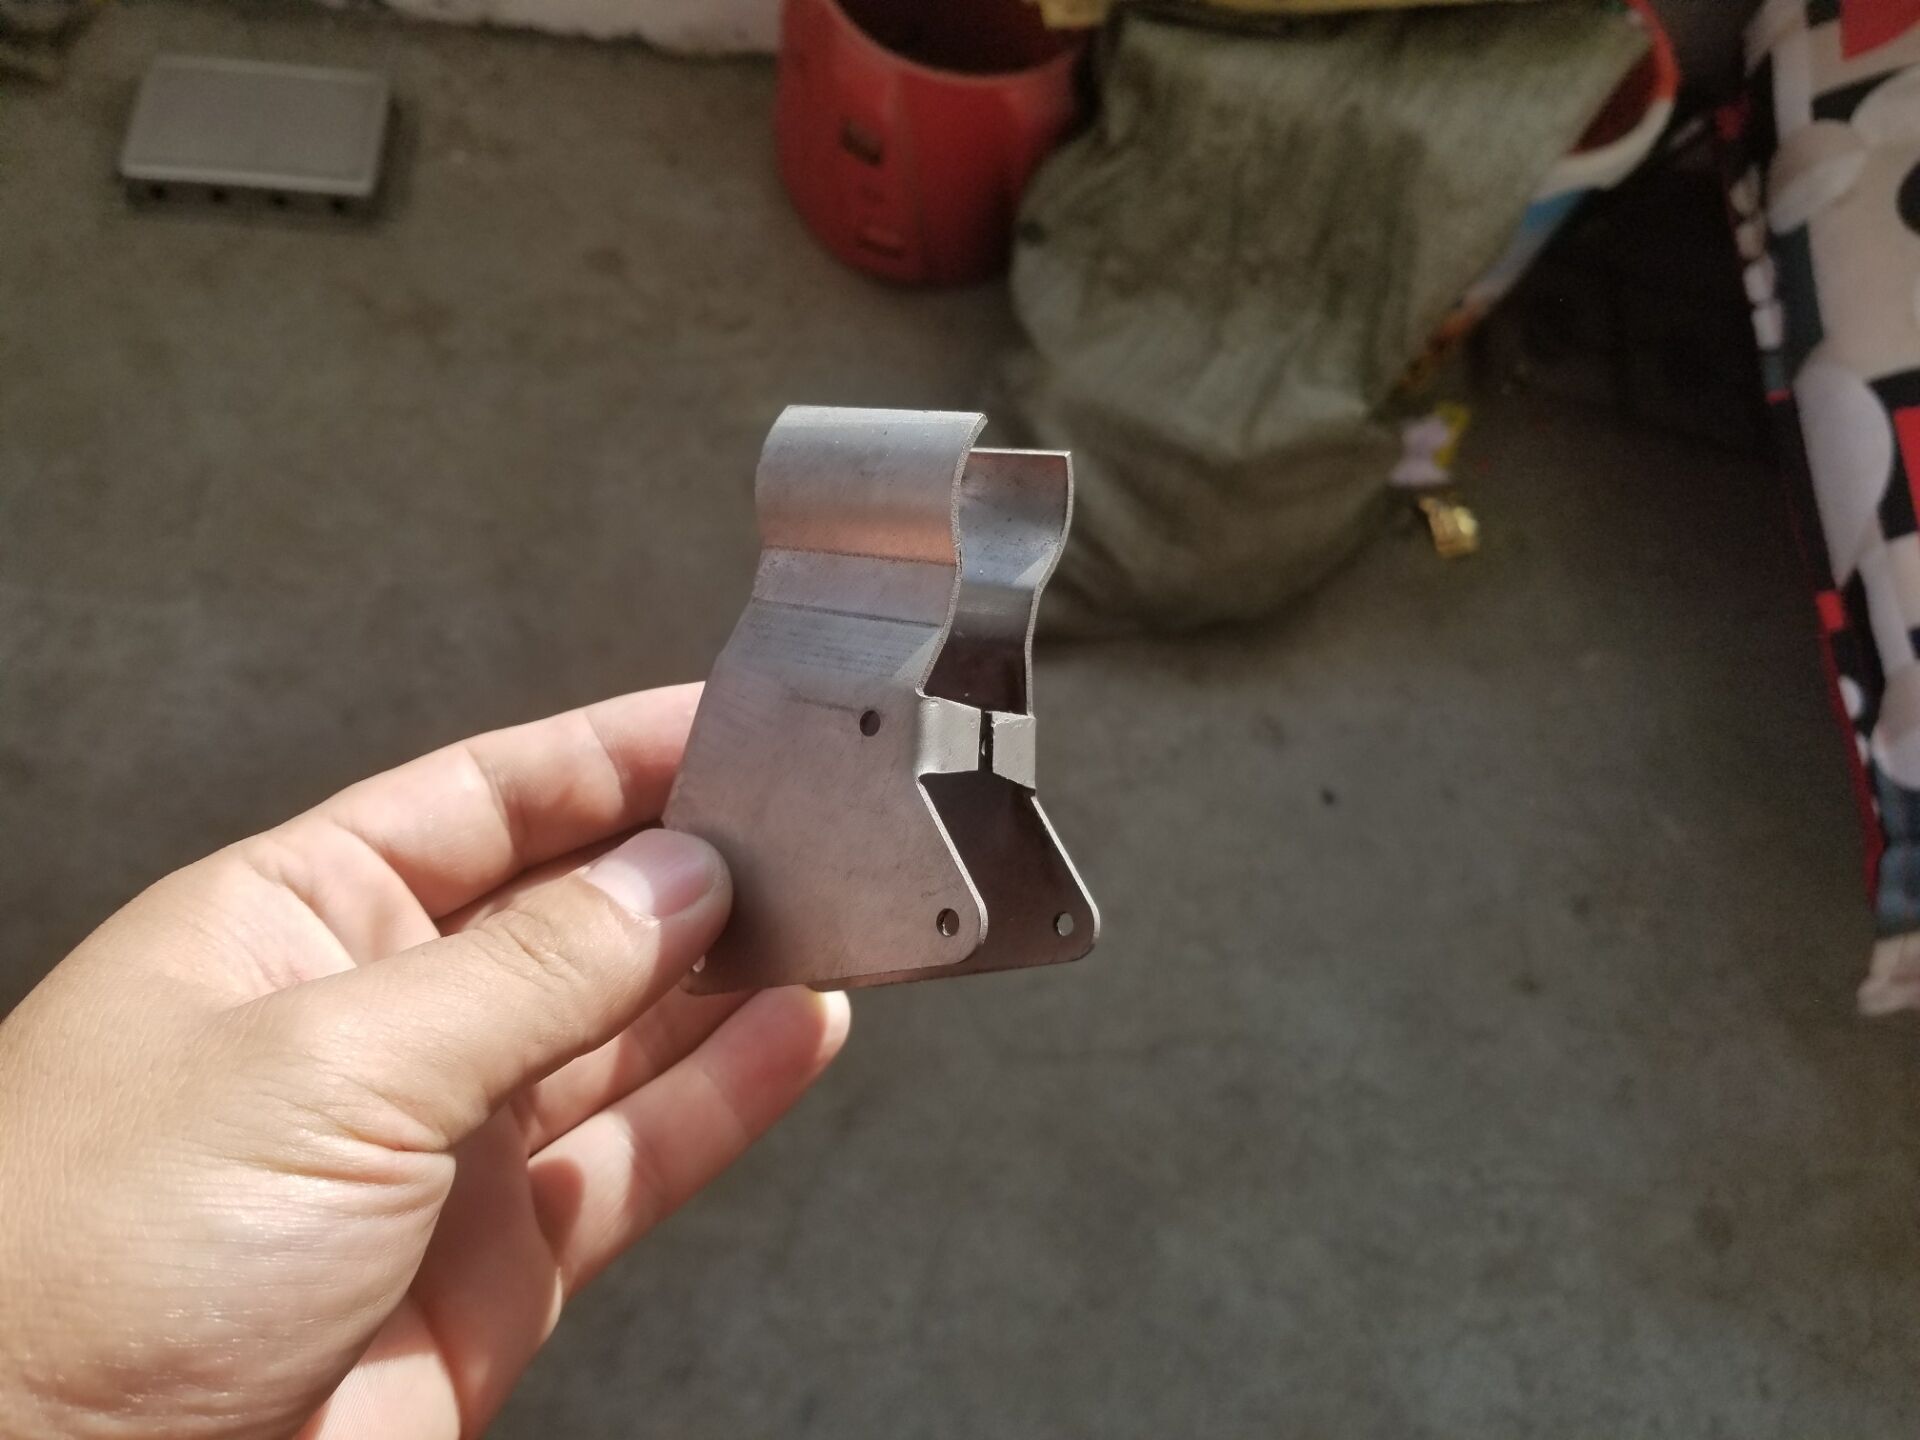
南皮縣廣鑫五金制品有限公司位于河北省滄州市南皮縣,北距天津120公里;距北京240公里。處于環渤海經濟圈,京滬高速和京滬鐵路穿境而過,交通便利。四通八達,是著名的五金之鄉。
我公司擁有四個管理部門,2個生產制造部門。具備鈑金、汽車配件,醫療器械,**機加工,機箱,配電箱,表箱,激光切加工,煙筒設備 ,數控沖,數控折,沖壓加工,數控車, 數控儀表自動車加工,機加工,氬弧焊,二保焊,對點焊,噴塑,煮黑,鍍鋅,鍍鎳,呂氧化 ,大部分工藝,綜合加工能力強大。擁有精良的生產設備40余臺,10T-200T沖壓設備40余臺,液壓拉深機315噸,500噸 60噸 共3臺,及其他沖壓鈑金設備數臺,生產煙筒設備,鐵水桶設備
我公司目前是一支年輕化、知識化的優秀團隊。本公司不斷提高全體員工企業素質的同時,積極發展對外經濟技術交流與合作。
本公司按照ISO9001:1999國際質量體系認證控制產品質量,達到客戶滿意。企業自成立以來始終堅持以“以質量求生存,以信譽求發展”為宗旨,以質量好的產品、優惠的價格、完善的服務來滿足廣大用戶的需求。堅持”以人為本、誠信、創新、業績、和諧 ”為理念,積極發展,回饋社會。電話 王斌 業務QQ790673115 歡迎咨詢


