
余姚數控模具編程設計培訓課程:UG培訓,PORMILL培訓,CitronE培訓,ProE培訓,CATIA培訓,SolidWorks培訓,產品設計,模具設計,加工中心,雕刻機,高速機編程,數控車床培訓,PLC自動化編程,、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
余姚塑料模具設計技術中‘塑料成形工藝之成形’余姚舜龍數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
1.塑件的后處理余姚舜龍數控模具編程設計培訓
由于塑化不均勻或由于塑料在型腔內的結晶、取向和冷卻不均勻,或由于金屬嵌件的影響或由于塑件的二次加工不當等原因,塑件內部不可避免地存在一些內應力,從而導致塑件在使用過程中產生變形或開裂,因此應該設法消除之。A-A
根據塑件的特性和使用要求,可對塑件進行適當的后處理,其主要方法是退火和調濕處理。
(1)退火處理余姚舜龍數控模具編程設計培訓
退火熱處理是將塑件在定溫的加熱液體介質(如熱水、熱的礦物油、、乙二醇和液體石蠟等)或熱空氣循環烘箱中靜置一段時間,然后緩慢冷卻至室溫,從而消除塑件的內應力,提高塑件的性能。‘B-B’退火的溫度應控制在塑件使用溫度10)&20)以上,或塑料的熱變形溫度以下10)&20)。退火處理的時間取決于塑料品種、加熱介質溫度、塑件的形狀和成形條件。退火處理后冷卻速度不能太快,以避免重新產生內應力。退火處理消除了塑件的內應力,穩定了尺寸,對于結晶型塑料還能提高結晶度、穩定結晶結構,從而提高其彈性模量和硬度,但卻降低了斷裂伸長率。
(1)調濕處理余姚舜龍數控模具編程設計培訓
調濕處理是將剛脫模的塑件放入熱水中,以隔絕空氣,防止對塑料制件的氧化,加快吸濕平衡速度的后處理方法。‘’其目的是使制件顏色、性能以及尺寸保持穩定,防止塑件使用中尺寸變化,制品盡快達到吸濕平衡。調濕處理主要用于吸濕性強的聚酰胺等塑件。A-A
2.成形工藝參數余姚舜龍數控模具編程設計培訓
正確的成形工藝可以保證塑料熔體良好塑化,順利充模、冷卻與定型,從而生產出合 格的塑料制件。溫度、壓力和時間是影響成形工藝的重要參數。
1.溫度余姚舜龍數控模具編程設計培訓
在成形中需控制的溫度有料筒溫度、噴嘴溫度和模具溫度等。前兩種溫度主要影響塑 料的塑化和流動,而后一種溫度主要是影響塑料的充模和冷卻定型。
(1)料筒溫度余姚舜龍數控模具編程設計培訓
料筒溫度的選擇與諸多因素有關,主要有以下幾方面:
1)塑料的黏流溫度或熔點余姚舜龍數控模具編程設計培訓
不同塑料,其黏流溫度或熔點是不同的,對于非結晶型塑料,料筒末端溫度應高于黏 流溫度(!f);對于結晶型塑料應高于熔點(!&)。但不論非結晶型或結晶型塑料,料筒溫度均 不能超過塑料本身的分解溫度(!d)。也就是說,料筒溫度應控制在黏流溫度(或熔點)與分解 溫度之間(或!m(!d)。‘B-B’除了嚴格控制溫度外,還應控制塑料在加熱筒中停留的時 間,因為停留時間過長(即使在溫度不十分高的情況下)塑料也會發生降解。
2)機類型余姚舜龍數控模具編程設計培訓
在柱塞式機中,塑料的加熱僅靠料筒壁和分流梭表面傳熱,而且料層較厚,升溫較 慢。因此,料筒溫度應高些,以使塑料內外層受熱、塑化均勻。‘C-C’對于螺桿式機,由于螺桿 轉動的攪動,同時使物料受高剪切作用,物料自身摩擦生熱,使傳熱加快,因此料筒溫度可以 低于柱塞式10 * ~20 。
余姚塑料模具設計技術中‘塑料成形工藝之成形’余姚舜龍數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
‘公益講解編程中的幾個重要概念’
余姚舜龍培訓課程:三維建模,產品設計,模具設計,加工中心雕刻機編程,數控車床,UG培訓,PORMILL培訓,CATIA培訓,ProE培訓,SolidWorks培訓,CAD培訓,PLC自動化編程,、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
一、數控機床的坐標系統
1.坐標代碼
機床的運動形式是多種多樣的,但編程時規定:把工件看成是固定的,運動 的只是刀具。A-A’在數控銑、數控鉆鏜、加工中心、線切割等 數控機床中,其機床坐標系和工件坐標系均為右手坐標 系,其回轉軸繞X軸為A向,繞Y軸為B向,繞Z軸為 C向^方向的正負按右手螺旋法則確定,即迎著坐標軸方 向,拇指指向坐標軸方向^其余四指握住逆時針旋轉為正 向,順時針旋轉為負向。如圖3-3所示。B-B;
轉動軸則用角度表示B如A軸正向旋轉8^時,寫 成:ASO。
描述刀具在任一坐標系中的位置,均由坐標代碼后跟具體數值表示。如:XLY_Z_A_B_C_
2.數控機床的坐標系統
數控機床的坐標系統有兩 個:機床坐標系和工件坐標系^
1)機床坐標系又稱機械坐標 系:C-C;用以確定工件、刀具等在機床 中的位置^是機床運動部件的進 給運動坐標系T其坐標軸及運動 方向按標準規定,是機床上固有 的坐標系,一般用G53表示。
機床坐標系原點又叫機床零 點,見圖3-4中的M點。它是其 他所有坐標系,如工件坐標系以 及機床參考點的基準點。A-A;其原點的位置則由各機床生產廠設定,一般利用機床機械結構的基準線來確定。如數控 銑床一般設在機床工作臺的左前角,或設在機床工作臺的中心;而數控車床的零 點常設在主軸前端面的中心。機床坐標系的零點在機床制造出來時就已確定,不 能隨意改變。B-B;
機床參考點是用于對機床工作臺(或搰板)與刀具相對運動的測量系統進行 定標和控制的點,參考點的位置是在每個進給軸上用擋塊和限位開關預先地 確定好的,因此,參考點對機床零點的坐標是一個已知數,是一個固定值,參考點通常設在加工空間的邊緣上。開機(打開機床總開關和控制系統開 關)后,機床執行回零操作T擋塊打開參考點指示燈,測量系統置零或置一個確 定的值,標定行程測量系統。此后,刀具在過程中,屏幕隨時顯示刀具在機 床坐標系中的實時位置。而裝有測量系統的機床,其加工軸的坐標值可以隨 時讀出,機床沒有參考點。參考點只在釆用增量式測量系統的機床上才設置。
換刀點是加工過程中自動換刀裝置的換刀位置。C-C’該點可以是固定的(如加工 中心)T也可以是任意點(如數控車床X換刀點的位置應保證刀具轉位時不碰撞 工件及其他部件,可設在刀具起點(即程序起點h也可設在參考點處。
講解塑料模具塑料成型基礎‘聚合物的聚集態結構及其性能
余姚數控模具編程設計培訓課程:余姚UG培訓、余姚Pormill數控編程培訓、余姚CATIA模具設計培訓、余姚PROE造型培訓、余姚SolidWorks培訓、余姚Citron造型編程培訓、余姚AutoCAD培訓、CAXA培訓、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
隨著現代工業發展的需要,塑料制品在工業、農業和日常生活等各個領域的應用越來越廣 泛,質量要求也越來越高。在塑料制品的生產中,高質量的模具設計、先進的模具制造設備、 合理的加工工藝、優質的模具材料和現代化的成形設備等都是成形優質塑件的重要條件。為 此,作者在多年從事科研、教學和生產實踐的基礎上,參考了國內、外大量有關塑料制品設 計、制造方面的專著和新技術資料。A-A
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
聚合物的聚集態結構及其性能
聚合物由于特別大且間引力也較大,容易聚集為液態或固體而不形成氣態。固體 聚合物的結構按照排列的幾何特征,可分為結晶型和非結晶型(或無定型)兩種。B-B
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
結晶型聚合物由“晶區”(做有規則緊密排列的區域)和“非晶區”(處于無序 狀態的區域)所組成,如圖1.2所示。晶區所占的質量百分數稱為結晶度,例如低壓聚乙烯在 室溫時的結晶度為85% ~90)。通常聚合物的結構簡單,主鏈上帶有的側基體積小、對 稱性高,間作用力大,有利于結晶;反之,則對結晶不利或不能形成結晶區。結晶只發生 在線性聚合物和含交聯不多的體型聚合物中。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
結晶對聚合物的性能有較大影響。由于結晶造成了緊密聚集狀態,増強了間的作 用力,所以使聚合物的強度、硬度、剛度及熔點、耐熱性和耐化學性等性能有所提高,但與鏈 運動有關的性能如彈性、伸長率和沖擊強度等則有所降低。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
對于非結晶聚合物的結構,過去一直認為其排列是雜亂無章的、相互穿插交纏的。‘C-C’但 在電子顯微鏡下觀察,發現無定型聚合物的質點排列不是完全無序的,而是大距離范圍內無 序,小距離范圍內有序,即“遠程無序,近程有序”體型聚合物由于鏈間存在大量交 聯,鏈難以做有序排列,所以絕大部分是無定型聚合物。C-C
數控模具加工編程工藝--加工中心的加工工藝’余姚舜龍培訓課程:UG、PowerMill、PROE、CitronE、SolidWorks、CATIA、sterCam、PLC編程培訓、智能ABB機器人、非標自動化機械、智能生產流水線、精雕JDpaInt、AutoCAD、CAXA數控車床培訓。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
一、外形不規則的工件余姚數控模具編程設計培訓
異形零件是指如圖6-4所示的支架和撥叉這一類外形不規則的零件,其 大多要點、線、面多任務位混合加工。由于 外形不規則,在普通機床上只能采取工 序分散的原則加工,需用工裝較多,周 期較長。利用加工中心多任務位點、線、面 混合加工的特點,可以完成大部分甚至 全部工序內容。A-A
上述是根據零件特征選擇的適合加工中心加工的幾種零件,此外,還有以下?些適 合加工中心加工的零件
二、周期往投產的等件余姚數控模具編程設計培訓
用加工中心加工零件時,所需工時主要包括基本時間和準備時間,其中,準備時間 占很大比例^例如工藝準備、程序編制、零件首件試切等,這些時間往徉是單件基本時間 的幾十倍?采用加工中心可以將這些準備時間的內容儲存起來,供以后反復使用。這樣, 對周期性投產的零件,生產周期就可以大大縮短。
加工精度要求較高的中小批量零件余姚數控模具編程設計培訓
針對加工中心加工精度高、尺寸穩定的特點,對加工精度要求較高的中小批量零 件,選擇加工中心加工,容易獲得所要求的尺寸精度和形狀位置精度,并可得到很好的 互換性。
三、新產品試制中的冬件余姚數控模具編程設計培訓
在新產品定型之前,需經反復試驗和改進。選擇加工中心試制,可省去許多用通用 機床加C所需的試制工裝。當零件被修改時,只需修改相應的程序及適當地調整夾具、 刀員即可,竹省了費用,縮短了試制周期。B-B
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
沖壓模具設計與制造—鋼結硬質合金模具制造
一、鋼結破質合金模具的制造
1.沖裁E形硅鋼片復合模的制造用合金工具鋼鋼結硬質合金TLMW50制造E形硅鋼片落料沖孔復合模,可取得較好的效果,刃磨一次可沖17萬片,比用Crl2MQV制造的同類模具的刃磨壽命高10倍以上。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
余姚數控模具編程設計培訓科目:三維建模,產品設計,模具設計,加工中心雕刻機編程,數控車床,UG培訓,PORMILL培訓,CATIA培訓,ProE培訓,SolidWorks培訓,CAD培訓,PLC自動化編程,、PLC編程培訓、智能非標自動化機械培訓、西門子PLC編程培訓、三菱PLC編程培訓、臺達PLC編程培訓、信捷PLC編程培訓、歐姆龍PLC編程培訓、施耐德PLC編程培訓、施耐德觸摸屏培訓、維倫觸摸屏培訓、組態王培訓
A’這種合金以WC為硬質相,以鉻鉬鋼為粘接相,具有可鍛性和可切削性Q加工態的硬度在HRC40左右,比CrWMJ等合金工具鋼高2.5倍左右,切削加工有一定的難度,在刀具角度、加工方法、砂輪選擇、切削規范等方面應有所區別。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
例如,刨加工可采用YG6刀片,刀具前角負1?2°,后角6?7°,主偏角45°,刀尖圓弧R2;在干態下刨削,切削速度為8m/min,切削深度為0.5mm,進給量0,2mm。B-B’由于表面有硬化層,故次切削深度應為1?1.5mm,以防止刀具崩刃。車加工可采用YG8刀片,刀具前角為負5°,后角為6?7°,主偏角45°;在干態下車削,切削速度為7m/mm,切削深度2mm,迸給量0.5mm。鉆加工時的主軸轉速采用125^/min,手動進給,在干態下鉆孔,注意排屑。
’磨加工時采用濕磨,淬火前用綠碳化硅砂輪(TL46P250X25X75)磨削,砂輪進給量為O.Olmm,縱向走刀為l0m/min,橫向走刀為手動。A-A’淬火后用人造金剛石砂輪(1A1/T2250x20x75x5Dl00B75)磨削,砂輪進給量為O.Olmm,縱向走刀為6?8m/min,橫向為手動走刀。磨后表面粗糙度為Ra0.4,平行度誤差為0,005/100。
余姚數控模具編程設計培訓:185.8OO8.O8O1 V信: .O686.895O 更多培訓課程 進.da023 或 .da0574 了解具體課程
為了增加凹模的強度,可在凹模外面加模套,凹模外形與模套上的孔保持0.03-0,06mm的過盈量。B-B’凹模與模套用常溫下冷壓裝配或600°C左右的熱壓裝配都不適宜,前者容易將凹模壓裂,而后者容易因局部升溫而使凹模產生裂紋,或溫度升高后的膨脹量超過過盈量,因此,通常采用溫熱裝配工藝。此外,為了保證裝配工作的順利,必須預先認真測量和計算。


好服務,好學校,好技術就選舜龍,25年專業模具工廠生產經驗讓你學習更簡單
舜龍溫馨提示:對于有基礎或從其它培訓班出來的學員,技術不好,找不到工作的,我們重新給你技術提升進修,然后在教你二次開發,讓你立馬變高手,成為搶手人才,溫馨提示:凡舜龍學出師的學員,可提供寧波范圍內公司工作崗位就業工作。
舜龍25年老師傅:免費試學、滿意后報名、簽署就業合同。舜龍教育培訓五星放心企業品牌、舜龍秉承匠人精神(學的就是你工作用的、實打實的教你技術)(PS:舜龍模具廠里從產品設計到模具設計、模具制造、加工、組裝生產過程一條龍你都可以全程浸泡實戰學習)工作后舜龍全程技術后臺服務,讓你出去工作,零壓力、無后顧之憂。日夜可學、精通為止、*就業、終身免費技術服務。
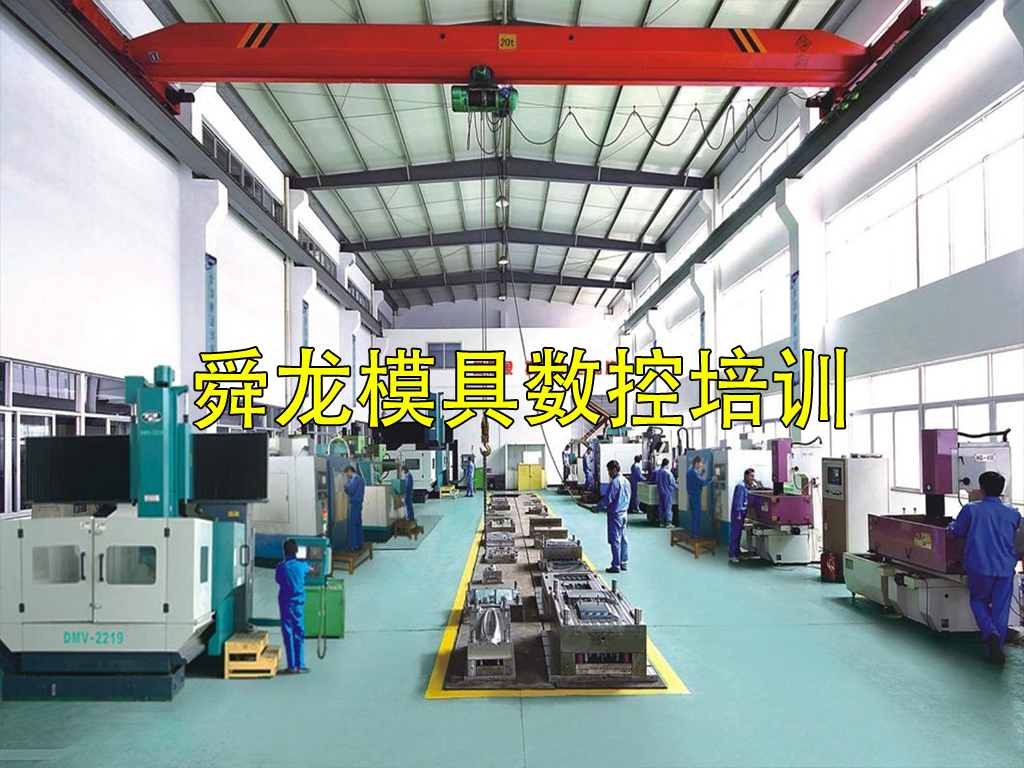
溫馨提示:舜龍模具廠20多臺加工中心、雕刻機、高速機、24小時不停加工,隨時都能上機實戰、絕不是其它培訓班機床只給學員實習理論,不實際生產的哪種(PS:只實習培訓班教的哪點理論知識是無用的,教的對不對都不好說,只有生產出來客戶認可的才是真理)

專業一:UG、POWERMILL、CE、三軸、四軸、五軸、數控編程培訓
PS:舜龍模具廠加工車間,加工中心、雕刻機、高速機每天分享實戰編程經驗,實實在在學編程。
軟件入門運用基本曲線→草繪二維圖紙→造型模具修改→宏制作→制作后處理→取電極銅公→外掛取電極→出加工圖紙+贈送外掛開發基礎+高效率編程外掛+銑辨認+材料辨認+工件模具產品編程思路分析+各種編程技巧+各種材料吃量+各種銑使用技巧及注意事項+工件殘余量計算方法+二次開粗+各種牌子的加工中心雕刻機程序后處理+程序后處理注意事項+路優化+各種成型的磨法+快速成型編法+塑料件 銅件 鋁件 鐵件 編程方法吃量等+各種模具編程方法+打表對分中路輸入實戰+各種材料銑(成型)磨法和銑夾具的設計,讓徒弟突破對各種 產品 工件 模具的限制,模具 產品 鋁件 銅件 鐵件都能手到擒來,輕車熟路為止 看到要加工的東西在腦袋里馬上浮現出編程思路的條件反射為止。
專業二:模具設計+模具制造培訓
PS:舜龍模具廠里【全程實戰模具生產流程、實時掌握模具制造工藝】
用產品造型設計思路教軟件入門+如何看懂三視圖+塑料收縮率+產品修改+脫模分析+壁厚分析+產品結構是否合理分析+排位+處理大模型加工問題+處理不規則行位斜頂+掌握爛面處理方式+大模具加工和模具安全問題+大行位設計要點+斜行位設計方式+掌握大模具油缸頂出計算方式+氮氣模具設計要點(DME、HASCO標準)+汽車模具曲面分模方式法+ +半自動模具設計+全自動模具設計+大水口和細水口模具+全套工程出圖+ 斜頂模具+滑塊模具+一模多穴+多合模具+油缸模具+推板模具+水路系統設計+頂出系統設計+電脈沖線切割出圖+取電極銅公+2D和3D互轉+模具爆炸圖。

專業三:產品設計,機械設計,機械制圖培訓(UG,PROE,CATIA,SolidWorks,AutoCAD ,CAXA)
機械制圖基礎知識+看圖+如何看懂三視圖+配合大量圖紙造型+草圖繪制+基本曲線+建零件模型+制作裝配體+制作工程圖紙+三維實體建模+卡尺測數造型+曲面設計+點造型+圖片造型+產品外觀結構設計+產品內部結構設計+逆向工程+模具造型+模具工程圖紙設計+出二維工程圖紙+ISDX高級造型+抄數+圖片造型+模具分模+爆炸圖+高級復雜的曲面設計造型訣竅+多線面的拆分技巧比如 3邊 5邊 7邊面 補破衣等等+重新造型模塊+老工程師親自指點一學就會+函數方程式實體造型。直到造型全部學會為止。

專業四:數控車床編程培訓(手工編程+CAXA電腦編程+UG電腦編程)
控操作面板的介紹與應用,材料辨認+工件產品編程思路分析+產品程序設計方法+根據來樣圖紙設計程序+數控車床G代碼M代碼的應用+吃到量的合理計算并應用防止爆+數控車床的維護與保養+產品零件加工工藝及要求+各種車床系統的應用與管理+車的正確安裝方法+各種數控車床的系統和應用+機械識圖+材料的軟硬與程序的設計

舜龍數控車床五金廠:40多臺數控車床做不銹鋼件、隨時都可以上機實干、分分鐘出程序上機實戰,絕不是機床放哪里只實習不實實在在做產品哪種(無用功),實實在在學數控編程。
專業五: 線切割編程與慢走絲編程編程培訓【全程線切割慢走絲車間實戰】AutoCAD,CAXA)機械制圖+產品零件工藝圖+產品結構工藝圖+線切割慢走絲編程工藝+模具結構線切割工藝+線切割轉圖+五金模具設計+分鐘打表注意事項+工藝排序注意事項。
專業六:加工中心雕刻機操機培訓 【全程加工車間實戰】機床面板認識操作→校表→分中→對碰數→工作裝夾→磨→數據傳輸→G代碼改程序→法蘭克→三菱→佳鐵→新代→四開系統。
舜龍UG產品設計培訓、UG模具設計培訓、UG數控編程培訓
- 商家其它產品


