- 您當前的位置:首頁 > 供應(yīng)信息
> 泵閥產(chǎn)品網(wǎng) > 泵閥管件產(chǎn)品網(wǎng) > 螺絲產(chǎn)品網(wǎng) > 烏魯木齊三模六沖冷鐓機 冷鐓機切邊
- 商家產(chǎn)品推薦
- 松崗溪頭工業(yè)園車牌識別一體機 可擴展性 *人工干預(yù) 茶空間 宜賓茶空間茶館設(shè)計裝修公司單價 茶室裝潢 場館木地板 吉林省運動木地板 實木木地板商家 商丘展館展示設(shè)計公司單價 展陳 消防訓(xùn)練器材 包頭消防訓(xùn)練器材廠家 15噸加厚儲罐 減水劑儲罐 免費咨詢 耒陽市酒店裝修設(shè)計電話 賓館裝潢 合成樹脂瓦生產(chǎn)線 樹脂瓦設(shè)備生產(chǎn)廠家 **豐樹脂瓦設(shè)備 場館木地板 體育場專木地板 實木木地板商家 15噸塑料儲罐批發(fā) 加厚儲罐 誠信經(jīng)營 沙井車牌識別一體機公司 高度自動化 快速反饋結(jié)果 園嶺長城車牌識別一體機廠家 高準確識別 *人工干預(yù) 消防器材訓(xùn)練 滄州消防救援訓(xùn)練器材廠家 巴中展館展示設(shè)計公司單價 展陳 果洛發(fā)廊裝修單價 理發(fā)店 茶空間 安陽茶空間茶館設(shè)計裝修公司 茶室裝潢 浙江杜邦PA66代理商 結(jié)晶度高 吸濕性強 秦皇島感統(tǒng)訓(xùn)練器材 感統(tǒng)訓(xùn)練器材 蓮花景華大角度車牌識別一體機 可擴展性 快速反饋結(jié)果 資陽理發(fā)店發(fā)廊裝修價格 理發(fā)店 **豐塑機 流化床生物填料設(shè)備 一出四管生物填料生產(chǎn)線
- 相關(guān)公司推薦
- 金橋電池 新世紀毛衣編織屋 成都兆益科技發(fā)展有限責任公司 臨沂市利廣化工有限公司 美廉復(fù)合廣告材料廠 北京酒業(yè) 天翔電子 上海象島實業(yè)有限公司 深圳市電眾電子有限公司 浙江省慈溪市恒銳塑膠制品廠 TIANVE香港天維電訊數(shù)碼科技有限公司 上海莫逆網(wǎng)絡(luò)科技有限公司 段生(個體) 蘇州市偉宇模業(yè)有限公司 衡水龍?zhí)镔Q(mào)易有限公司 美雙和國際有限公司 永裕金具(青島)有限公司 隆安縣浪灣華僑農(nóng)場 上海勝壘物資回收有限公司 張家港保稅區(qū)裕豐和國際貿(mào)易有限公司 臺州市小太陽印業(yè)有限公司

是一家從事非標自動化設(shè)備研發(fā)、生產(chǎn)、銷售、服務(wù)于一體的企業(yè),公司產(chǎn)品及服務(wù)廣泛應(yīng)用于玩具、橡塑、五金、等行業(yè)領(lǐng)域,產(chǎn)品**國內(nèi)外。
滾子冷鐓機的市場發(fā)展:
在市場經(jīng)濟不斷發(fā)展的今天,產(chǎn)品質(zhì)量的不斷提升是市場競爭成敗的關(guān)鍵因素。軸承行業(yè)也同樣如此,WTO的加入、國際貿(mào)易的發(fā)展給我們帶來了越來越大的壓力。而軸承滾子的生產(chǎn)又是一個比較復(fù)雜的過程,要由多個工序、多個環(huán)節(jié)的加工才能成形為成品滾子。在滾子的成形工藝過程中,影響其質(zhì)量的因素很多,例如在冷鐓機上沖壓出的滾子毛坯,就經(jīng)常出現(xiàn)劣質(zhì)品和廢品。針對一系列問題,加工者也不斷探索新的途徑,力求用經(jīng)濟的手段生產(chǎn)出質(zhì)的滾子。
冷鐓機對原材料的要求有哪些?
1.冷墩機冷鐓的原材料的化學成份及機械性能應(yīng)符合多工位自動冷鐓機相關(guān)標準。
2.原材料必須進行球化退火處理,其材料金相組織為球狀珠光體4-6級。
3.原材料的硬度,為了盡可能減少材料的開裂傾向,提高模具使用壽命還要求冷拔料有盡可能低的硬度,以提高塑性。一般要求原材料的硬度在HB110~170(HRB62-88)。
4.冷拔料的盡寸精度一般應(yīng)根據(jù)產(chǎn)品的具體要求及工藝情況而定,多工位冷鐓機一般來說,對于縮徑和強縮尺寸精度要求低一些。
5.冷拔料的表面質(zhì)量要求有潤滑薄膜呈無光澤的暗色,同時表面不得有劃痕、折疊、裂紋、拉毛、銹蝕、氧化皮及凹坑麻點等缺陷。
6.要求冷拔料半徑方向脫碳層總厚度不**過原材料直徑的1-1.5%(具體情況隨各制造廠家的要求而定)。
7.為了**冷成形時的切斷質(zhì)量,要求冷拔料具有表面較硬,而心部較軟的狀態(tài)。
8.冷拔料應(yīng)進行冷**鍛試驗,溫州冷鐓機同時要求材料對冷作硬化的敏感性越低越好,以減少變形過程中,由于冷作硬化使變形抗力增加。
工藝分析
在軸承滾子的生產(chǎn)中,產(chǎn)生的質(zhì)量問題較多。在沖壓成形滾子的工藝過程中,經(jīng)常產(chǎn)生壓欠和壓形后滾子出現(xiàn)變形的情況。
(1)壓欠 滾子的粗細和長短區(qū)別較大,形狀的差異也將影響滾子成形后的質(zhì)量。原材料的彎曲嚴重阻礙了帶料輪的推動作用,造成送料效果的差異,致使壓欠出現(xiàn)。
(2) 壓形后滾子出現(xiàn)變形 當出現(xiàn)滾子沖壓后形狀較好,存在一段時間后又出現(xiàn)彎曲現(xiàn)象,我們初采用單向校直裝置來解決。但經(jīng)過一段使用后上述問題還是出現(xiàn),經(jīng)過反復(fù)研究后發(fā)現(xiàn),單向彎曲的材料可以得到改制,而對雙向彎曲的坯料就很難得到改制,即多向彎曲嚴重影響滾子的沖壓成形質(zhì)量。于是,我們采用雙向校直裝置來校直雙向彎曲的坯料,即在單向校直裝置的基礎(chǔ)上做一些適當?shù)恼{(diào)整,使之成為適合于大設(shè)備使用的裝置,即試制雙向校直裝置。
冷鐓機的加工方法:
冷鐓的加工方法是利用金屬材料塑性變形的原理,在常溫下,將冷態(tài)的金屬線材裝入冷鐓機的模具型腔內(nèi),在一定外力和速度作用下,迫使金屬線材產(chǎn)生塑性流動,通過陽模與陰模之間的間隙或陰模出口,鐓擠出空心、半空心,或鐓粗、縮徑和切邊,從而獲得所需形狀及尺寸。冷鐓的實質(zhì)就是金屬塑性變形。
在塑性變形過程中難度的就是空心長零件,這也是在冷鐓行業(yè)中眾所周知的難點。在上世紀90年代,受限于冷鐓設(shè)備、線材及熱處理條件,長徑比(桿長與內(nèi)孔直徑的比值)只能達到3-5倍。然而隨著工業(yè)的不斷發(fā)展,目前已經(jīng)達到了8-11倍,這已是全體冷鐓人普遍認為的一個瓶頸。而思進智能為了突破這個瓶頸,在設(shè)備結(jié)構(gòu)以及模具設(shè)計上不斷進行工藝改進,已成功試制出長徑比達16倍的空心長零件,將來還有望達到約20倍,相當于目前大眾水平的整整一倍之多。
廣鎰自動化設(shè)備有限公司秉持“誠信、、務(wù)實、創(chuàng)新”的經(jīng)營理念,以的科學技術(shù)和過硬的業(yè)務(wù),鑄就精密的冷鐓設(shè)備,迅速提高生產(chǎn)效率,歡迎國內(nèi)外新老客戶光臨惠顧!
本公司是專業(yè)打頭機、搓牙機、防松螺絲機械設(shè)備、打頭機電腦、鉆尾螺絲穿墊片機、自動檢測控制設(shè)備、超聲波清洗機、自動化開發(fā)設(shè)計、自動打頭機電箱、攻速機、濾油機過油機、脫油機、電器自動化配件、五金機械配件,銅銀復(fù)合觸點電腦控制器,冷鐓機檢測器,打頭機微電腦控制器,打頭機 鐵釘機 搓絲機 冷鐓機 拉絲機 拋光機 磨刀機 制釘機 滾牙機 滾絲機 脫油機 螺絲機 鑼絲機投資 貿(mào)易 螺絲機械 螺絲 緊固件 金屬成型鍛壓設(shè)備 鉚釘 標準件 五金件 高速打頭機電腦等產(chǎn)品專業(yè)生產(chǎn)加工的公司,擁有完整、科學的質(zhì)量管理體系 打頭機電腦檢測器功能:斷沖頭、斷針、模具損壞、撞機、粘料、短料、偏頭、大小頭等檢測報警停機!適用范圍:各種大小打頭機、冷鐓機、螺母機、螺絲機、鋼球機、自動沖床、自動攻絲機等勻速運動機械!打頭機電腦 打頭機電腦檢測器 打頭機監(jiān)控器 智能打頭機 自動打頭機打頭機微電腦 螺母機電腦 螺母機檢測器 打頭機感應(yīng)頭 感應(yīng)頭 檢測器 螺絲機檢測器 螺絲機監(jiān)控器 打頭機控制器 鋼珠機檢測器 冷鐓機檢測器 鉚釘機檢測器 智能打頭機電腦 搓牙機電腦 華司機電腦 攻速機 組合螺絲機電腦 電腦機 防松機 多工位打頭機 多工位打頭機電腦 三模六打頭機電腦 一模二打頭機 二**四打頭機 銀觸點打頭機電腦 銀觸點檢測器 閩臺電腦感應(yīng)頭 韓國電腦感應(yīng)器 五模五打頭機 螺絲釘檢測器 AUTO-CHECKER 打頭機斷沖監(jiān)控器 鐵屑分離器 廣東打頭機電腦 廣益星打頭機電腦 廣牛打頭機電腦等自動化設(shè)備
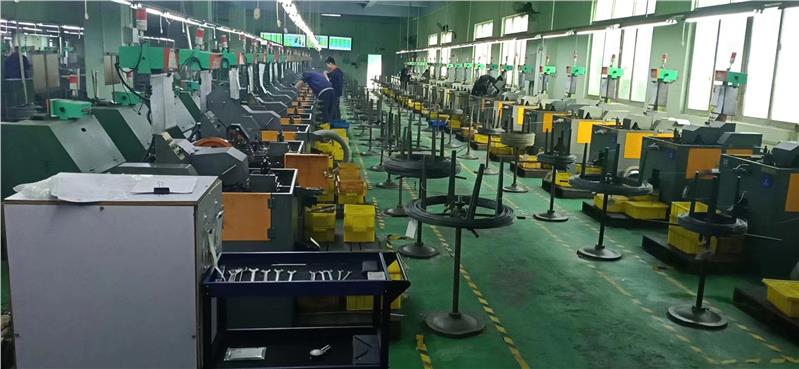
產(chǎn)品價格:面議
發(fā)貨地址:廣東東莞包裝說明:不限
產(chǎn)品數(shù)量:9999.00 個產(chǎn)品規(guī)格:不限
信息編號:200309275公司編號:3663861
Q Q號碼:196907693
相關(guān)產(chǎn)品:計數(shù)器,打頭機電腦,搓牙機電腦,打頭機,打頭機,冷鐓機首選
本頁鏈接:http://m.166lh.com/huangye/200309275/
- 商家其它產(chǎn)品

吉林市新型搓牙機廠家 智能打頭機搓牙機 點擊查看更多

昆明新型搓牙機 雙頭全自動搓牙機 詳情電話咨詢
呼和浩特螺釘冷鐓機 冷鐓機沖頭
珠海新型搓牙機廠家 智能打頭機搓牙機 點擊查看更多

太原打頭機廠家_成都打頭機

檢測器供應(yīng)商 杭州鉚釘機檢測器批發(fā) 歡迎來電采購咨詢
烏魯木齊三模六沖冷鐓機 冷鐓機切邊

雙擊冷鐓機加工 復(fù)合冷鐓機 自動化設(shè)備

打頭機廠家_進口打頭機廠家_廣鎰自動化設(shè)備

長沙小型打頭機_打頭機_多年生產(chǎn)經(jīng)驗

海口螺絲機檢測器供應(yīng)商 廣鎰自動化設(shè)備

無錫搓牙機電腦 點擊查看更多 全自動高速雙頭搓牙機
- 關(guān)于我們 免費注冊 服務(wù)中心 友情鏈接 聯(lián)系我們 投訴舉報
- Copyright 2004-2026 b2b168.org 免費黃頁網(wǎng) 粵ICP備15022229號