
切削液的三個首要功能
首先,它必須起到潤滑劑的作用,通過減少摩擦,它減少了產生的熱量;其次,由于摩擦加熱不能被完全消除,并且經常甚至不能大幅減少切削液也必須作為有效的冷卻劑;最后,它應該起到防焊劑的作用,以抵制工件材料在熱和壓力下焊接工具的趨勢。
切削液作為潤滑劑:為了作為潤滑劑令人滿意地進行,切削油必須在刀具面與被切削的金屬之間的區域中存在流體動力學條件的區域中保持強力的保護膜。這樣的膜幫助芯片在工具上滑動。除了減少熱量,適當的潤滑降低了功率要求,降低了刀具磨損率,特別是在加工堅韌的韌性金屬時。
切削液作為冷卻劑:如果切削液令人滿意地執行其潤滑功能,則從切削工具,切屑和工件散熱的問題最小化。但是,冷卻仍然是一個重要的功能。為了有效地執行這個功能,切削液應該具有高導熱性,以便每單位液體體積吸收和去除最大的熱量。
金屬切削液應具有的特性
1、清洗
切削過程中,切屑、鐵粉、磨屑、油、砂等經常附著在工件上,刀具或砂輪的表面和間隙,如果受到機床和工件的污染,刀具或砂輪的切削刃會變鈍,從而影響切削效果。因此,切削液應具有良好的清潔作用。
2、防銹
在切割過程中,工件應接觸環境介質中的一系列腐蝕性物質(如水,氧氣、二氧化碳、硫化氫、氯離子、游離酸和堿以及由切割產生的污泥或氧化變質流體等)。這就要求切削液具有一定的防銹能力,以保護工件和機床零件不被腐蝕。
3、潤滑
切削液減少了前刀面和切屑摩擦、后刀面和機加工表面摩擦,形成潤滑膜。切削液的良好潤滑可以減少工具磨損的摩擦和功耗,從而獲得更好的工件表面質量。油基切削液通常具有比水基切削液更好的潤滑性,含油和極壓添加劑的油基切削液可以更好地潤滑。
油性添加劑的主要成分是極性長鏈有機化合物(如高級脂肪酸、高級醇等),通過極性基團在金屬表面形成一層吸附膜,起到切斷的作用。刀具和工件,切屑,從而減少摩擦和切削力。對于低速、低溫、精密切割場合可使用油性添加劑,溫度超過200℃時,吸附膜會被破壞而失去潤滑作用。
此外,金屬切削液還應具有以下特性:
不會對機床的涂漆部件產生不利影響;穩定性好,儲存期間不應有分層,油污等現象;對細菌和霉菌有一定的抵抗力,不易發臭和變質;對人體和環境安全,刺激性氣味,易于回收利用。
切削液的過濾介質與凈化方法
切削液內細菌繁殖嚴重,容易產生雜質或殘留物,應及時進行除油處理。介質過濾以多孔性物質作為過濾介質,將金屬切削液中的磨屑、切屑、砂輪末和其他雜質污物分離出來。過濾介質主要有兩種:
1、經久耐用的,有鋼絲、不銹鋼絲等編織的網,尼龍合成纖維編織的平紋或斜紋的濾布。這些過濾介質,在篩孔堵塞時均能清洗干凈,其過濾精度取決于篩孔直徑的大小,在堆積一定量切屑時,其過濾精度會更高,但會對切削液的消泡造成不良影響,所以要定期及時清理切屑。其他過濾介質如油毛氈、玻璃纖維結合的壓縮材料,其過濾精度可達數微米。
2、一次性的,即用后就報廢的過濾介質,有過濾紙、毛氈或無妨布等。其過濾精度可達20~5μm左右。其他還有硅藻土、活性土等涂層過濾介質,其過濾精度可達2~1μm,但是會把乳化液中的一些添加劑過濾掉。
常用的切削液凈化方法有過濾法和分離法。實際生產中常將它們綜合使用。其宗旨是盡量延長切削液的使用壽命及降低切削液中雜質含量,這些方法無法使切削液再生使用。
切削液特性需要牢記的幾點:
1.硬水與肥皂反應并產生浮渣。它也會與切削液發生反應來分解乳液。因此建議在制備乳液之前使用軟水。
2.當與硬水混合時,金屬切削液傾向于在機器部件和過濾器上形成沉淀。
3.水的存在使得金屬切削液更容易生銹,細菌生長并由于蒸發而損失,從而增加了維護成本。
4.混合后測量濃度很重要。這可以通過使用折射計或將小樣本發送到測試設施來完成。
5.由于金屬切削液含油量較高,因此很難從機器表面清除。
6.由于細菌的滋生和流浪油污染,冷卻系統內的金屬切削液會隨著時間的推移而降解。
7.金屬切削液的制造商可以為冷卻液的維護和保養提供建議。但是對于一個工廠來說可能并不總是適用于另一個工廠。
所使用的條件和機器/設備是影響冷卻液的關鍵因素。如果保持液體變得不經濟,應該傾倒。在將流體沖入下水道系統之前,應對其進行處理以使其達到安全處置水平。
防銹切削液優點
防銹切削液外觀為黃棕色液體,ph值為9-9.3,常溫比重為0.88kg/升,不易燃燒;
產品無刺激,不燃燒,不發臭對環境無污染,具有良好的潤滑、抗磨、抗極壓、防銹、防腐、清洗和冷卻新能;
能顯著提高工件加工光潔度,增大切削量,延長防銹周期,增加使用壽命;
防銹切削液能有效提高生產效率和降低能耗及切削液定額成本,與傳統的防銹油相比,防銹切削液免去了采用防銹油對后續工序的不利影響,它的成分中不含亞硝酸鈉等致癌物,對人基本無任何毒害作用,在同類產品中防銹能力有著極大優勢。
廣泛應用于五金產品切削、車、磨削等加工,克服了普通切削液防銹不足的缺點。該防銹切削液具有優異的冷卻、潤滑、防銹性能,使用壽命長,不容易變質發臭,加工后的鋼鐵件防銹周期可達2個月。
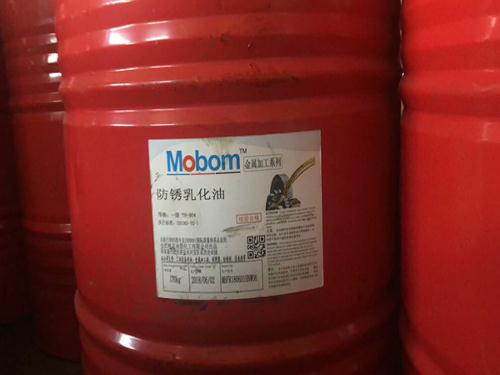


合肥桃花油脂化工有限公司坐落在國家級合肥經濟開發區內,緊鄰合寧高速,206省道橫貫公司所在地,交通十分便利。
公司創建于一九九一年。專心致力于工業潤滑油、潤滑脂,金屬加工用油(乳化油、切削液、防銹油等)、汽車制動液、防凍液及車窗清洗液等相關產品研發與生產,具備年產量達5000噸。我們旗下有:G+T,京冠,mobom(美邦),多靈4個品牌:產品品種齊全,質量穩定,廣泛應用于機械設備、數控機床、金屬沖壓、鍛造壓鑄及塑料模具、汽車、輪船、工程機械等。公司一直以科技開發為主導,努力生產具有國際領先水平的各種潤滑油(脂)的需要。為了進一步提高我公司的質量水平和質量保證能力,我公司依據ISO 9001:2000質量體系的要求,完善我公司現有質量管理體系,以實現我們的質量方針和目標,增強顧客滿意,使公司質量管理更加科學化,規范化,目標化。
公司于2003年被工商界授予“誠實守信”承諾單位,2004年榮獲國家質量監督檢驗總局頒發的汽車制動液生產許可證,2010年評為AA級信用企業。產品質量多年來是國家、省、市質量監督跟蹤產品,歷年來抽檢測驗均為合格產品。
優質產品,桃花制造。桃花公司的承諾:自古誠為尚之本,信是利之源,誠實、守信是桃花公司的承諾,誠信作為人類最高尚的品質,是桃花成就輝煌和持續發展的基礎。我們有理由相信,一流的產品,一流的誠信,一流的服務,一定會成就一流的企業!
產品價格:面議
發貨地址:安徽合肥包裝說明:不限
產品數量:9999.00 個產品規格:不限
信息編號:114365367公司編號:1490933
Q Q號碼:278462396
相關產品:合肥潤滑油,合肥液壓油,安徽工業潤滑脂,19年生產廠家
本頁鏈接:http://m.166lh.com/wvs114365367.html


