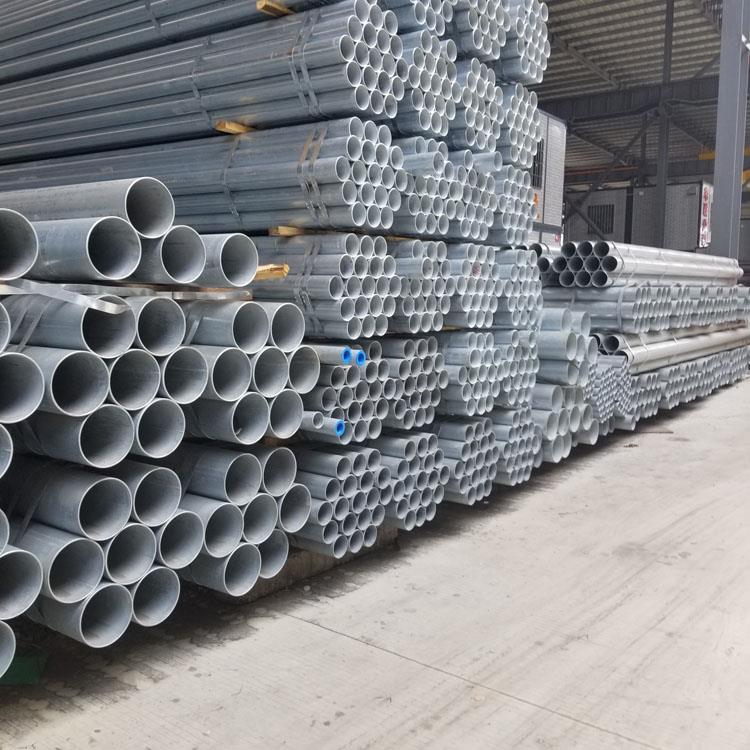
鋅鋼管施工工藝
管道絲扣連接
一、斷管:根據現場測繪草圖,在選好的管材上畫線,按線斷管。
1、用砂輪鋸斷管,應將管材放在砂輪鋸卡鉗上,對準畫線卡牢,進行斷管。斷管時壓手柄用力要均勻,不要用力過猛,斷管后要將管口斷面的鐵膜、毛刺清除干凈。
2、用手鋸斷管,應將管材固定在壓力案的壓力鉗內,將鋸條對準畫線,雙手推鋸,鋸條要保持與管的軸線垂直,推拉鋸用力要均勻,鋸口要鋸到底,不許扭斷或折斷,以防管口斷面變形。
二、套絲:將斷好的管材,按管徑尺寸分次套制絲扣,一般以管徑15-32mm者套絲2次,40-50mm者套絲3次,70mm以上者套絲3-4次為宜。
1、用套絲機套絲,將管材夾在套絲機卡盤上,留出適當長度將卡盤夾緊,對準板套號碼,上好板牙,按管徑對好刻度的適當位置,緊住固定扳機,將潤滑劑管對準絲頭,開機推板,待絲扣套到適當長度,輕輕松開扳機。
2、用手工套絲板套絲,先松開固定扳機,將套絲板板盤退到零度,按順序號上好板牙,把板盤對準所需刻度,擰緊固定扳機,將管材放在壓力案壓力鉗內,留出適當長度卡緊,將套絲板輕輕套入管材,使其松緊適度,而后兩手推套絲板,帶上2-3扣,再站到側面扳套絲板,用力要均勻,待絲扣即將套成時,輕輕松開扳機,開機退板,保持絲扣應有錐度。
三、配裝管件:根據現場測繪草圖將已套好絲扣的管材,配裝管件。
1、配裝管件時應將所需管件帶入管絲扣,試試松緊度(一般用手帶入3扣為宜),在絲扣處涂鉛油、纏麻后帶入管件,然后用管鉗將管件擰緊,使絲扣外露2-3扣,去掉麻頭,擦凈鉛油,編號放到適當位置等待調直。
2、根據配裝管件的管徑的大小選用適當的管鉗
本公司經營銷售:鋼管、型鋼、鋼板等鋼鐵材料,經多年公司全體員工的不懈努力及廣大新老客戶的信任與支持得到了
長足的發展,產品銷售更是不僅覆蓋廣東等國內市場還積極融入一帶一路建設的國家發展戰略將鋼材產品樂銷往
且得到了廣大新老客戶的肯定贊譽,使我們更加有信心堅定的朝著預訂的目標繼續前進!
本公司專業生產銷售鍍鋅方管、鍍鋅方矩管,所有原材料(鋼帶)均來自攀鋼、昆鋼等國有大型鋼廠,品質有保證!公司鍍鋅方矩管生產線廠房三千平米,擁有五條自動化生產線,日產能達150噸左右,設備先進、交貨及時,歡迎廣大新老客戶前來參觀采購!
多項重要宏觀經濟數據相繼公布,均好于預期,鋼材市場信心進一步回暖,看漲情緒開始升溫,市場大戶惜售漲價心態也更加明顯,部分商家開始取消優惠,封庫操作開始增多,加劇了市場的“搶貨”節奏。市場久盼的冬儲需求終于開始顯現。受此影響,國內鋼材價格先跌后漲,尤其是螺紋鋼價格一枝獨秀,部分城市累積漲幅迫近200元。不過,由于市場資源有限,規格不齊,市場呈現有價無市的局面。