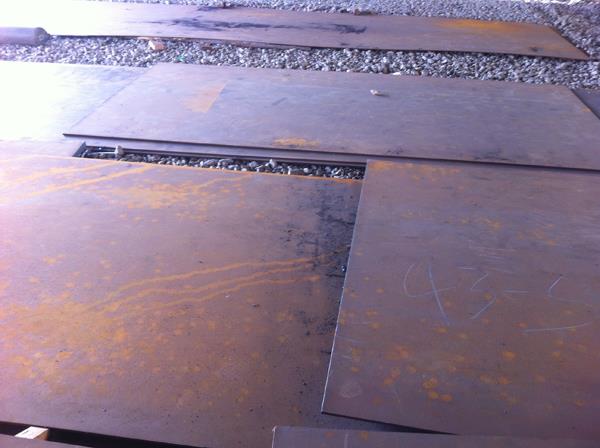
堆焊碳化鉻耐磨鋼板由Q235基層板+碳化鉻耐磨堆焊層組成。耐磨層表面硬度HRC58-62。具有很強的耐磨性能。同時Q235基層板又具有良好的韌性。可根據現場生產需要制作成各類耐磨板制品。耐磨彎頭,由耐磨鋼板制作成蝦米彎。彎曲半徑和管道直徑可按用戶需要生產。耐磨管道和耐磨彎頭可采用法蘭、焊接等方式連接,安裝方便。耐磨彎頭具有很強的耐磨性。產品廣泛應用于水泥行業的生料磨、煤磨、電廠磨煤機輥套和襯板的堆焊修復。發電廠落煤管、煤粉管彎頭、生料落料管、熟料下料榴、輥壓機下料裝置等。
耐磨鋼板的淬火、回火工藝特殊、復雜而且十分重要,必須予以重視,嚴格控制.具體要點如下:
1.淬火加熱溫度較高。為了保證的熱硬性,淬火加熱時應有足量的合金元素(如W、M0、V)溶入奧氏體,才能在淬火、回火后析出較多的彌散分布的合金碳化物,產生明顯的二次硬化效果。耐磨鋼板中的W、Mo、V等元素的碳化物穩定性較高,只有在加熱溫度超過1160℃時才能較多地溶入奧氏體。
2.鋼板屬高碳高合金工具鋼,塑性及導熱性差,并且淬火加熱溫度高,因此淬火加熱前必須預熱。一般刀具可用一次中溫(800一850℃)預熱;大型或形狀復雜的刀具,用中、低溫(500一550℃)兩次預熱。預熱可減少溫差和熱應力,預防變形和開裂。
3.多采用鹽浴分級淬火,以避免淬火變形和開裂。有時為進一步減小淬火變形、提高韌性,也采用多次分級或分級淬火后再在240一280℃進行貝氏體等溫淬火。
4.淬火后采用多次高溫回火。一般在560℃左右回火(對耐磨鋼板而言仍屬低溫回火),且重復三次。其原因是:耐磨鋼板淬火后殘余奧氏體量達20%一25%,需要在560℃回火三次才能逐步減少殘余奧氏體到合適量;此外,經550一570℃回火后,因產生二次硬化而使硬度和強度最高,塑性和韌性也有較大的改善。